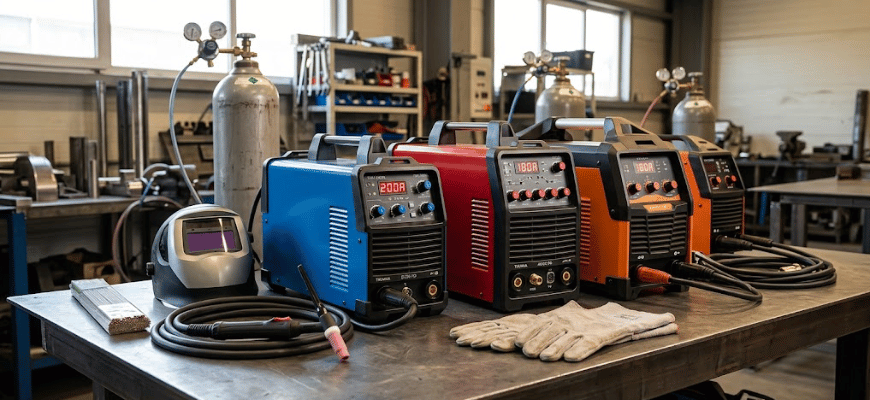
Аргонодуговую сварку выбирают там, где от соединения требуется не только прочность, но и аккуратность: при изготовлении изделий из нержавейки, работе с тонким металлом, ремонте деталей и производстве конструкций с высокими требованиями к качеству шва. Однако надпись TIG на корпусе ещё не говорит, для каких задач предназначена конкретная машина. Выбирая аппараты для TIG-сварки для мастерской, строительного участка или производства, полезнее отталкиваться от металлов, толщины заготовок и предполагаемой загрузки оборудования. Тогда технические характеристики превращаются из набора цифр в понятные рабочие возможности.
DC или AC/DC: вопрос начинается с металла
Одно из принципиальных различий между TIG-аппаратами — тип сварочного тока. Для углеродистой и нержавеющей стали, меди и ряда других материалов применяется TIG DC, то есть сварка на постоянном токе. Если же в перечень регулярных работ входит алюминий и его сплавы, обычно требуется оборудование с режимом AC/DC.
Переменный ток позволяет эффективно работать с оксидной плёнкой на поверхности алюминия. Поэтому покупать DC-модель, рассчитывая позже использовать её как полноценный аппарат для широкого спектра алюминиевых работ, — неудачная экономия.
В профессиональной мастерской AC/DC делает оборудование универсальнее, но одновременно увеличивает его стоимость. Если предприятие годами работает исключительно с нержавеющей сталью, платить за невостребованные функции необязательно.
Амперы нужно считать с двух сторон
При выборе сварочного источника часто смотрят прежде всего на максимальный ток. Для толстых заготовок и интенсивных производственных операций это действительно существенно. Но при работе с тонким листом не менее интересна противоположная характеристика — насколько низкий ток аппарат способен стабильно поддерживать.
Для небольшой мастерской удобной может оказаться модель на 220–230 В. Для производственного поста с высокой продолжительной нагрузкой рассматривают и трёхфазное оборудование на 380 В.
Pulse — не кнопка для красивого шва
Импульсный TIG иногда воспринимают почти как автоматический способ получить аккуратную «чешую». На практике функция ценнее тем, что позволяет управлять тепловложением.
Ток периодически переключается между заданными уровнями, благодаря чему сварщик может контролировать сварочную ванну и уменьшать перегрев детали. Это особенно полезно при работе с тонкостенными изделиями, нержавейкой и узлами, чувствительными к деформации.
Но наличие Pulse само по себе не исправляет неправильную подготовку кромок, неверный расход газа или ошибочно подобранный электрод. Электроника расширяет возможности сварщика, а не заменяет технологию.
Почему хороший аппарат может варить плохо
TIG — процесс, в котором результат зависит от всей системы. Можно приобрести функциональный источник и получить нестабильную дугу из-за расходников или неправильной организации газовой защиты.
Большое значение имеет состояние вольфрамового электрода. Его тип и диаметр подбирают под режим сварки, а подготовка рабочей части влияет на поведение дуги. Загрязнённый электрод приходится приводить в рабочее состояние, прежде чем продолжать сварку.
Не меньше внимания требует аргон. Подсос воздуха, недостаточная защита сварочной ванны или грязная поверхность заготовки способны испортить результат независимо от класса аппарата.
Горелка — половина рабочего места
Характеристики источника изучают подробно, а горелку нередко воспринимают как комплектный аксессуар. Для продолжительной работы это ошибка. Вес, гибкость шлейфа и удобство корпуса напрямую влияют на работу сварщика.
При высоких токах и длительных циклах возникает вопрос охлаждения. Воздушного варианта достаточно не для любой нагрузки, поэтому для интенсивной эксплуатации применяют горелки с жидкостным охлаждением и соответствующие блоки.
Стоит заранее оценить и доступность расходных деталей: цанг, держателей, керамических сопел, газовых линз и других элементов. Простой дорогостоящего оборудования из-за отсутствия небольшой расходной детали особенно неприятен на производстве.
Сначала технологическая карта, потом аппарат
Выбор TIG-оборудования проще начинать не с бренда и даже не с бюджета. Полезно выписать реальные задачи: какие металлы свариваются, какова их минимальная и максимальная толщина, сколько часов работает пост и доступно ли трёхфазное питание.
После этого становится понятно, требуется ли AC/DC, насколько нужен Pulse, какой запас по току оправдан и понадобится ли жидкостное охлаждение. Одновременно можно подобрать горелку, вольфрамовые электроды, присадочные прутки, редуктор и средства индивидуальной защиты.
В металлообработке оборудование окупается не количеством функций в меню, а предсказуемостью результата. Правильно подобранный TIG-аппарат должен уверенно работать именно в тех режимах, которые используются ежедневно. И тогда вместо борьбы с настройками сварщик занимается главным — контролирует дугу, ванну и качество соединения.